

Kuvittele pakettiautokeittiö pölyisen sisääntulotien päässä: kansi on alhaalla, tiski on puhda...
Kotiin / Uutiset / Teollisuuden uutisia / pikalukitussaranat: Sovellukset, valintakriteerit ja käytännön ohjeet
Asuntoauton kaapin ovi alkaa kolinaa muutaman tuhannen kilometrin jälkeen. Karjan portin salpa irtoaa viikon sisällä. Koneen suojuksen huoltopaneeli ei sulkeudu enää huuhtelemalla. Useimmissa tapauksissa saranatappi ei ole syyllinen. Todellinen syy on se, että pikakiinnityssarana valittiin pelkän käyttömukavuuden vuoksi, tarkistamatta, mitä tapin, vivun ja kannakkeen on säilyttävä käytössä.
Lyhyt vastaus: pikalukitussaranat pysyvät kireinä vain, kun irrotusmekanismi, materiaalilaatu ja taivutustoleranssit on määritelty yhdessä. Kohdista nämä kolme ja osa voi toimia satoja tuhansia syklejä. Käsittele ne väärin, eikä mikään kiristys auta, koska löysyys on sisäänrakennettu geometriaan ensimmäisestä meistosta lähtien.
Universaalia pikavapautusmallia ei ole. Jokainen mekanismi vertaa toimintanopeutta puristusvoimaan, kustannuksiin ja toleranssiherkkyyteen, ja oikea valinta riippuu siitä, kuinka usein liitos avataan ja kuinka paljon kuormaa se kantaa suljettuna.
Nyrkkisääntönä on, että lainaa syklien määrää piirustuksessa mekanismin nimen sijaan. Toimittaja, joka tietää, että liitos avataan 200 000 kertaa, ilmoittaa kysymättä karkaistun tapin ja tiukemman reiän.
Kenttäpalautteet ryhmittyvät yleensä viiden pisteen ympärille, ja neljä niistä asetetaan piirustusvaiheessa eikä kokoonpanossa.
Saranalehdet ovat yleensä 1,2–4,0 mm paksuja. Ohuemmat osat säästävät painoa ja kustannuksia, mutta vähentävät jäykkyyttä, joka pitää nivelen pyöristettynä kuormituksen alaisena, minkä vuoksi ohuet ruostumattomat saranat tuntuvat usein löysiltä kauan ennen kuin ne näyttävät kuluneilta.
| Lehtimateriaalia | Tavallinen paksuus | Tappi ja mekanismi | Käytännön rajoitus |
|---|---|---|---|
| Kylmävalssattu vähähiilinen teräs | 1,5-3,0 mm | Sinkitty terästappi | Alhaisimmat kustannukset, mutta pinnoitteen laatu ratkaisee korroosion keston |
| Sinkitty teräs | 1,5-2,5 mm | Sinkitty tai ruostumaton tappi | Pinnoitteen paksuus on huomioitava rystyvälissä |
| 304 ruostumatonta terästä | 1,2-3,0 mm | 304 pin, yhteensopiva laatu | Korkeampi takajousto, joten suurempi taivutussäde ja suurempi puristusvoimakkuus |
| 5052 alumiinia | 2,0 - 4,0 mm | Ruostumaton tappi, jossa juuttumisenesto | Valon- ja korroosionkestävä, mutta reikiintymisvaara |
Pesu-, meri- tai ulkokäyttöön 304 kattaa useimmat tapaukset ja 316 on palkkion arvoinen, jos klorideja on läsnä. Jos lehti on terästä, tapin tulee silti olla ruostumatonta tai pinnoitettua laatua tietyllä pinnoitepainolla, koska halvalla tapilla on nopein tapa muuttaa hyvä sarana syöpyneeksi.
Kaksi ulottuvuutta aiheuttavat suurimman osan riidasta piirustuksen ja valmiin osan välillä. Ensimmäinen on reiän sijainti suhteessa mutkaan. Pidä reiän keskikohta vähintään 2,5 kertaa materiaalin paksuus plus sisäinen taivutussäde kaukana taivutusviivasta. Kaikki lähemmäs vetää soikeaa muodostumista, eikä mikään tarkastusargumentti muuta tätä fysiikkaa.
Toinen on rystysten välinen rako. Jätä maalattaviin osiin 0,2–0,3 mm aksiaalista välystä saumaa kohti ja 0,10 mm paljaisiin metalliliitoksiin, jotka eivät saa kolisea. Minimi sisäinen taivutussäde on noin yksi materiaalin paksuus pehmeälle teräkselle ja puolitoista paksuutta hehkutetulle 304 ruostumattomalle teräkselle; tiukemmat säteet voivat halkeilla rystyssä, jossa materiaalia on jo työstetty eniten.
Se auttaa myös kertomaan, kuinka tasaisuus mitataan. 0,3 mm:n tasaisuushuomautus 150 mm:n lehdellä tarkoittaa hyvin eri asioita pintalevyssä ja tuotantotelineessä, ja ero näkyy ovena, joka sulkeutuu penkkiin eikä ajoneuvoon.
Useimmat pikalukitussaranat voidaan valmistaa yhdeksi leimatuksi lehdeksi, jossa on kaksi mutkaa sekä ostettu tappi ja jousi. Kun suunnittelu ajautuu viisiosaiseksi hitsaukseksi koneistetulla ulokkeella, yksikkökustannukset nousevat tyypillisesti 40–70 prosenttia ja läpimenoaika kaksinkertaistuu ilman toiminnan lisäystä.
Kolme tapaa vähentää kustannuksia työkaluvaiheessa. Muodosta rystys lehdestä sen sijaan, että hitsaa putki. Käytä samaa reiän halkaisijaa tapille ja kiinnitysruuveille, jotta yksi pora- tai rei'ityskoko kattaa molemmat. Ja pidä toissijaiset toiminnot poissa kulumispinnoilta, koska jäysteenpoisto ja rummuttaminen pinnoituksen tai pinnoituksen jälkeen poistavat juuri sen kerroksen, josta maksettiin.
Äänenvoimakkuus ratkaisee prosessin. Yli 50 000 osaa vuodessa progressiivinen muotti maksaa itsensä nopeasti takaisin. Alle 5 000 kappaletta laserleikkaus ja puristusjarrutaivutus yksinkertaisella kiinnikkeellä ovat lähes aina halvempia, etenkin saranoissa, joissa on useampi kuin yksi nivelpituus. Toimittaja, joka kulkee molempia reittejä, voi lainata crossoverin rehellisesti sen sijaan, että hän työntäisi jokaisen työn näppäimeen.
8–12 mikronin sinkitys kolmiarvoisella passivoimalla on standardi sisätilojen terässaranoissa, ja 96–240 tunnin suolasuihkukestävyys on realistinen määritetystä luokasta riippuen. 60-90 mikronin jauhemaalaus antaa paremman iskunkestävyyden ja UV-kestävyyden, mutta se täytyy peittää rystyssä tai osat on suunniteltava ylimääräistä paksuutta ajatellen.
Ruostumattomat osat tarvitsevat edelleen passivoimista rummutuksen jälkeen, koska työkaluista vapautunut rauta näkyy ruostepisteinä viikkojen sisällä ulkona. Riippumatta siitä, mikä viimeistely valitaan, kerro selkeästi, mitkä pinnat ovat kuluvia pintoja ja niiden on pysyttävä pinnoittamattomina.
Lähetä nämä pisteet piirustuksen kanssa ja suurin osa edestakaisista katoaa ennen kuin ensimmäinen näyte leikataan.
Aineelliset kysymykset tulevat yleensä esille tässä vaiheessa ja lyhyt viittaus niihin kuinka valita materiaalit metalliosien leimaamiseen kattaa arvosanan valintalogiikan, joka sijaitsee yllä olevan taulukon takana.
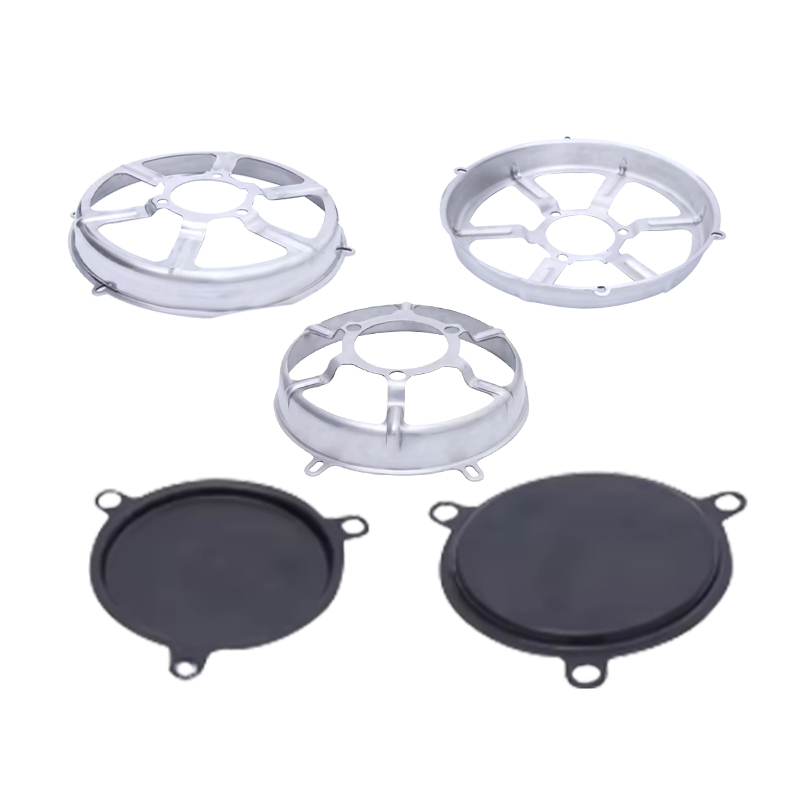
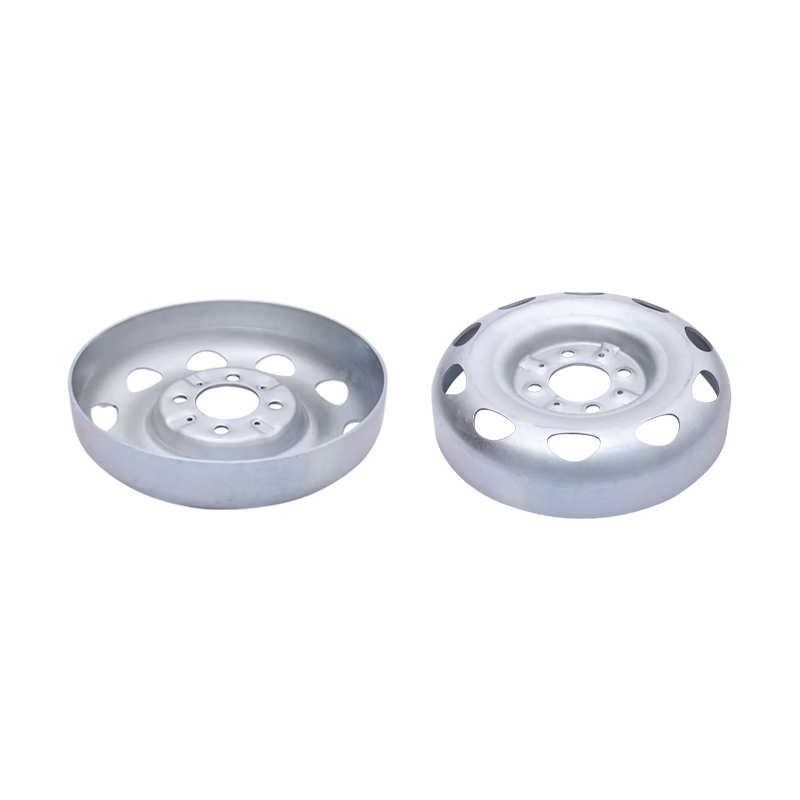
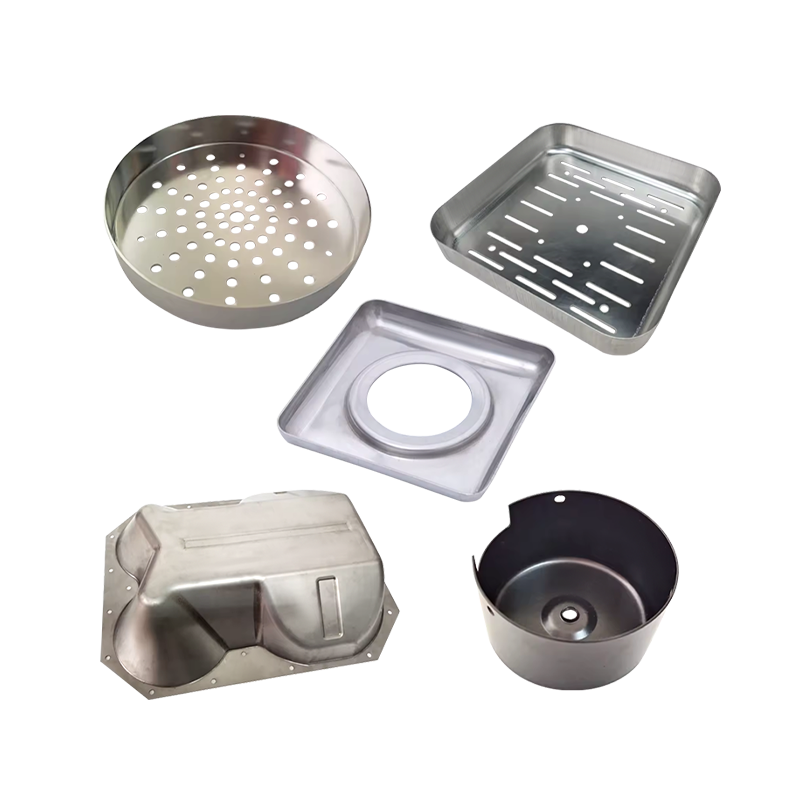
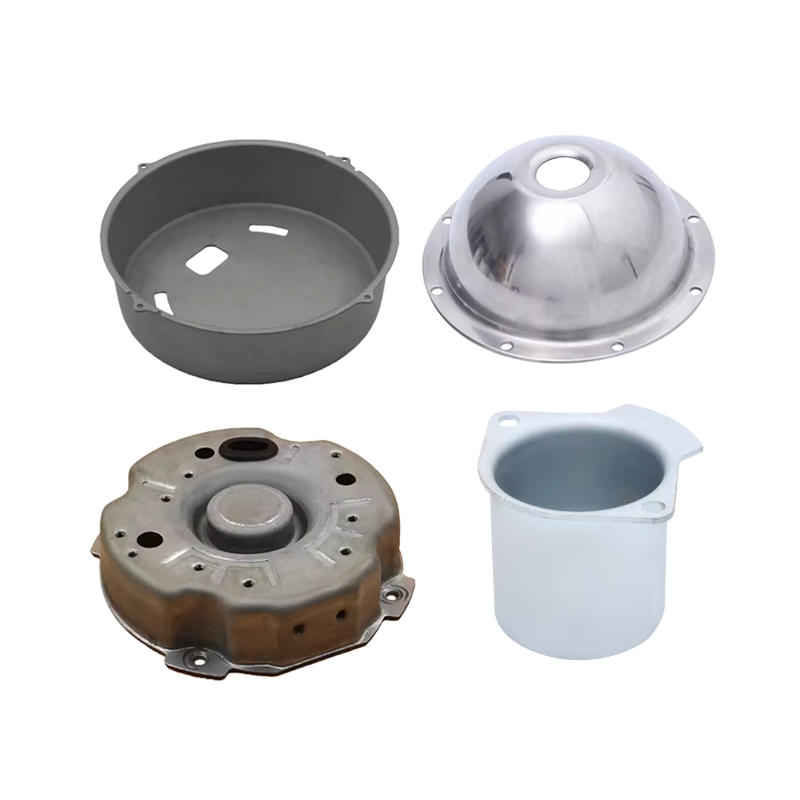
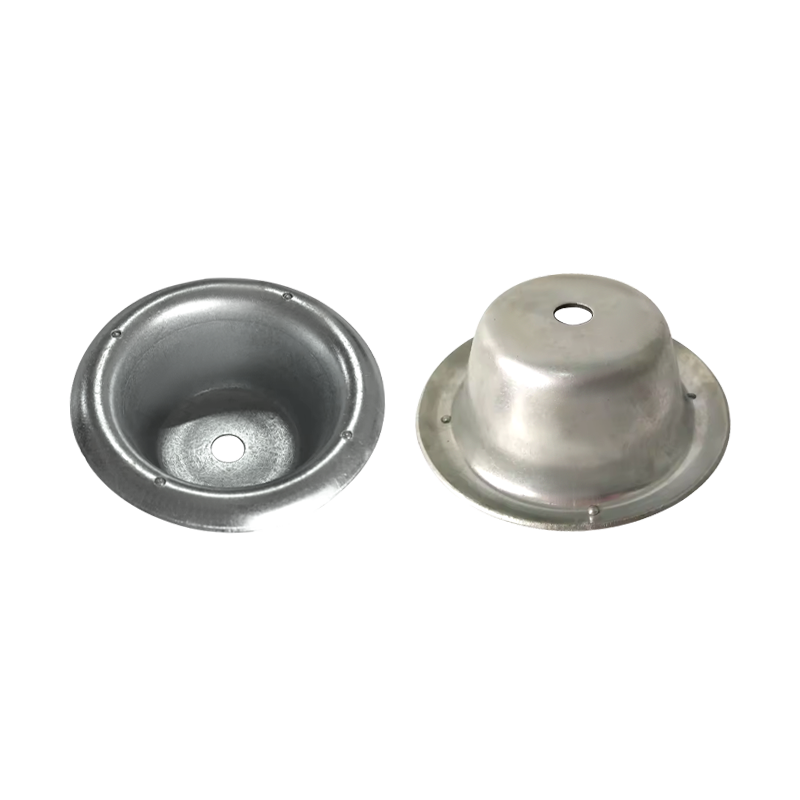
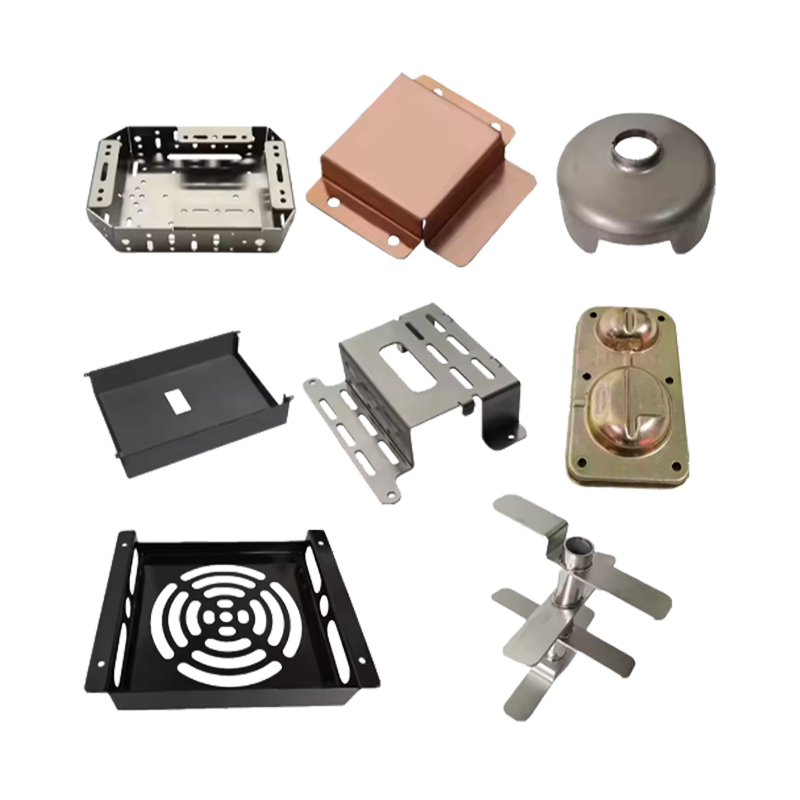
Pikakiinnityssaranat istuvat tiukasti peltimuovausperheessä: aihio, lävistys, taivutus, joskus rystysten matala veto, sitten pinnoitus tai pinnoitus. Ningbo Dasheng Metal Products pyörittää tätä koko ketjua talossa, puristimilla 4T - 1000T, leimauskapasiteetti jopa 1300 x 1000 mm ja materiaalipaksuus 20 mm, syväveto 450 mm syvyyteen ja 1000 mm halkaisija, sekä oma työkaluliike ja ISO 9001:2015 -sertifikaatti.
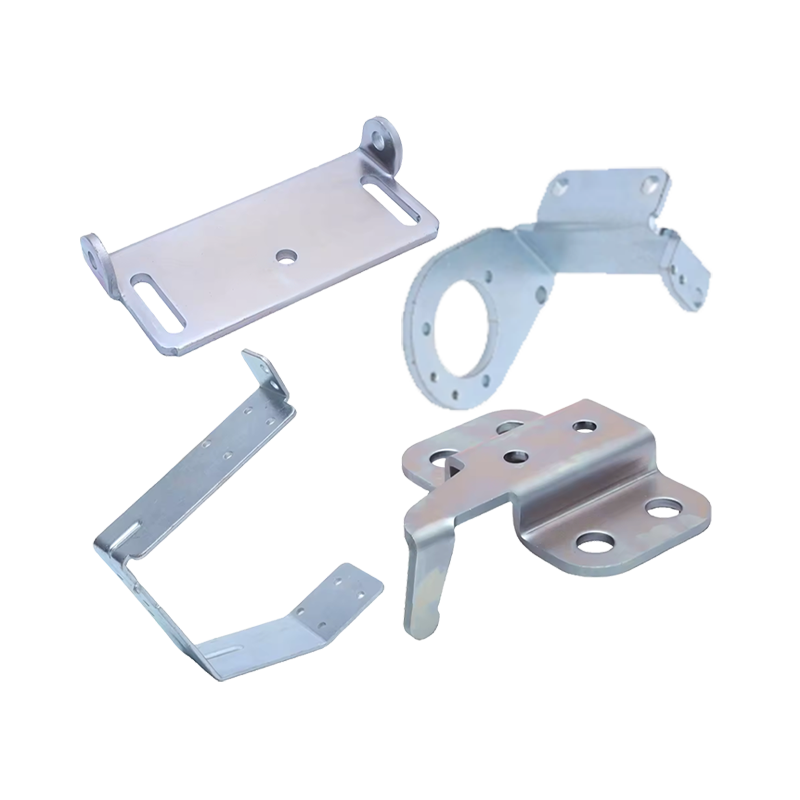
Saranalehtien osalta tämä tarkoittaa, että yksi toimittaja voi lainata aihion, taivutukset, rystysten muodostuksen ja viimeistelyn ja pitää nivelraon samassa piirustuksessa läpi koko ajan. Piirustukseen tai näytteeseen rakennetut osat ovat normaali työtila.
 Räätälöity metallilevyn valmistus ja leimatut metalliosat Tarjoaa räätälöityjen ohutlevyjen valmistuksen, mukaan lukien taivutus, laserleikkaus ja saranalehtien ja leimattujen taskujen leimaaminen viimeistelyillä piirtämiseen. Näytä tuote →
Kun malli tarvitsee painavamman lehden tai meistetun taskun pidätinjouselle, samassa liikkeessä tehdään erittäin tarkka meistotyö sisäisesti kehitetyillä työkaluilla, mikä lyhentää kestämättömän toleranssin ja meistinkorjauksen välistä silmukkaa.
 Erittäin tarkka metallileimaus ja komponenttien käsittely Erikoisleimatut komponentit työkalukehityksellä, puristimet 1000T asti, taivutus, hitsaus ja viimeistely sarana- ja ulkovarusteiden osille. Näytä tuote →
Maalatut saranat ja ulkokaluston saranat tarvitsevat yleensä taivutuksen, hitsauksen ja jauhemaalauksen yhdellä kulkulla, joka myös käsitellään saman katon alla.
 Räätälöity metallin taivutus, leimaaminen ja jauhemaalaus Pellin taivutus, lävistys ja stanssaus jauhemaalattuina tilaustyönä maalatuille saranoille, hitsatuille rungoille ja tarkkuuskoteloille. Näytä tuote →
Lisää muovauspuolelta, mukaan lukien taivutus, laserleikkaus ja hitsatut kehykset, on lueteltu alla mukautetut taivutusosat .
Pikakiinnityssarana on pieni osa, jolla on epätavallisen tiukka työ: sen täytyy paikantaa, puristaa, irrottaa käsin ja jatkaa kaikkien kolmen tekemistä tuhansien jaksojen jälkeen. Sen tekevä spesifikaatio ei ole monimutkainen, mutta se on kirjoitettava muistiin, kattaen tapin välyksen, reiän etäisyyden mutkista, nivelvälin ennen pinnoitusta ja tapin materiaaliparin. Piirustukset, jotka ilmaisevat nämä neljä arvoa syklien määrän ja korroosiotuntien ohella, siirtyvät yleensä näytteestä tuotantoon ilman kolmatta työkalunvaihtokierrosta, joka syö aikataulun.
Matka-auton pesuallas kannella: lasikannet, leikkaussovitus ja hankintavinkkejä pakettiautojen rakentamiseen
Asuntoauto-TV:n kiinnitysteline: suunnittelu, materiaalit ja mukautettu OEM-hankinta
Halusitpa sitten kumppaniksemme tai tarvitset ammattitaitoista ohjausta tai tukea tuotevalinnassa ja ongelmanratkaisuissa, asiantuntijamme ovat aina valmiita auttamaan 12 tunnin sisällä maailmanlaajuisesti
ota meihin yhteyttä
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Unit 2, Building 19, Zhichuangzhizao Park, Chengdongin teollisuusalue, Xiangshan, Ningbo, 315705, Zhejiang, Kiina
Kuvittele pakettiautokeittiö pölyisen sisääntulotien päässä: kansi on alhaalla, tiski on puhda...
Asuntoauton kaapin ovi alkaa kolinaa muutaman tuhannen kilometrin jälkeen. Karjan portin salpa...
24 tuuman matkailuauto-TV painaa noin 3,5 kg ja 32 tuuman näyttö kääntövarressa voi nousta 8 k...
