


Kuvittele pakettiautokeittiö pölyisen sisääntulotien päässä: kansi on alhaalla, tiski on puhda...
Kotiin / Uutiset / Teollisuuden uutisia / Miten metallileimausosien käyttö voi parantaa tuotannon tehokkuutta?
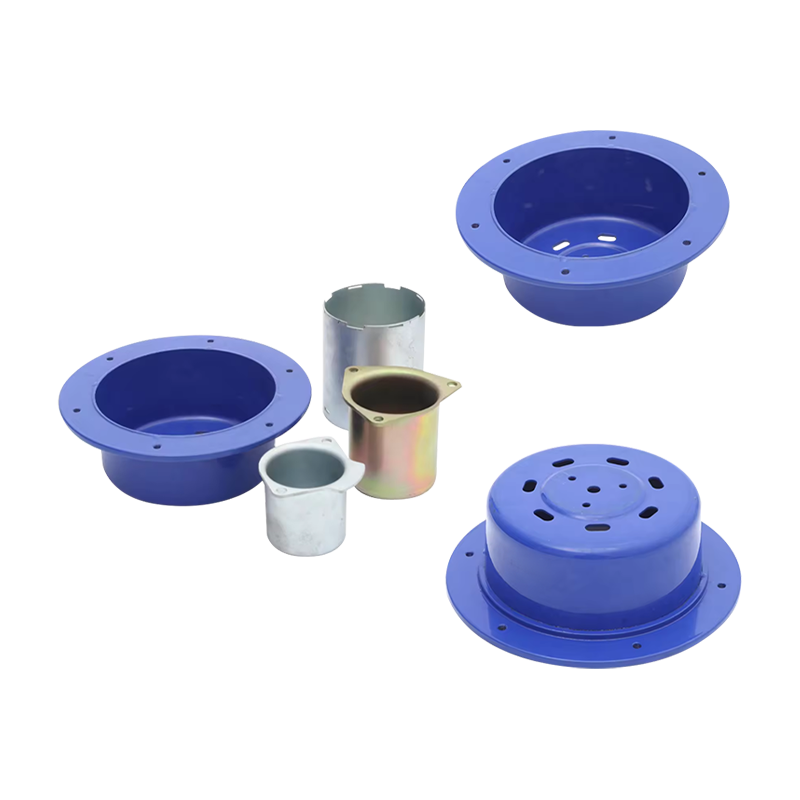
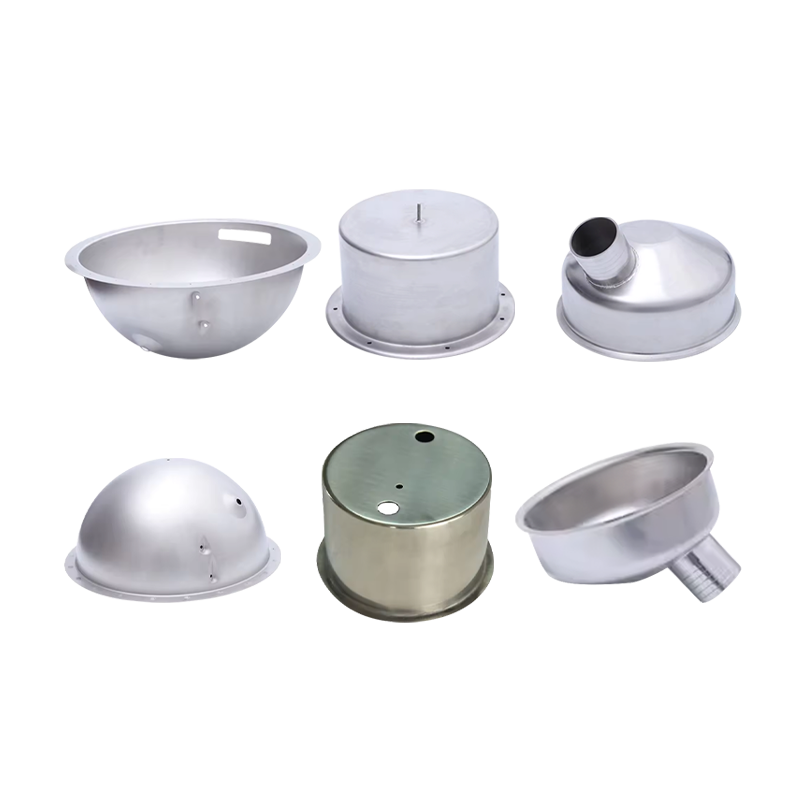
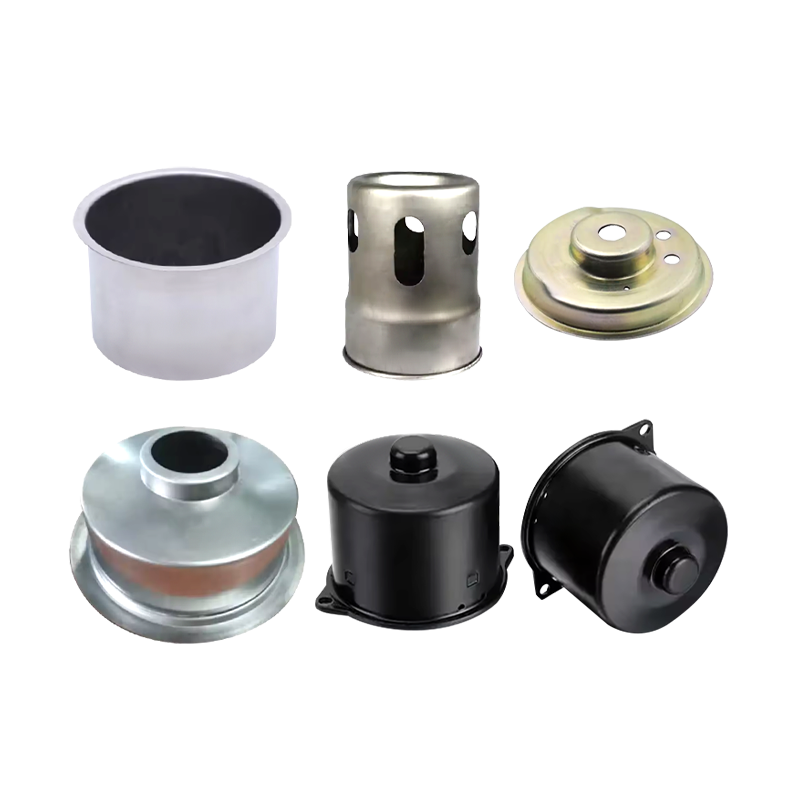
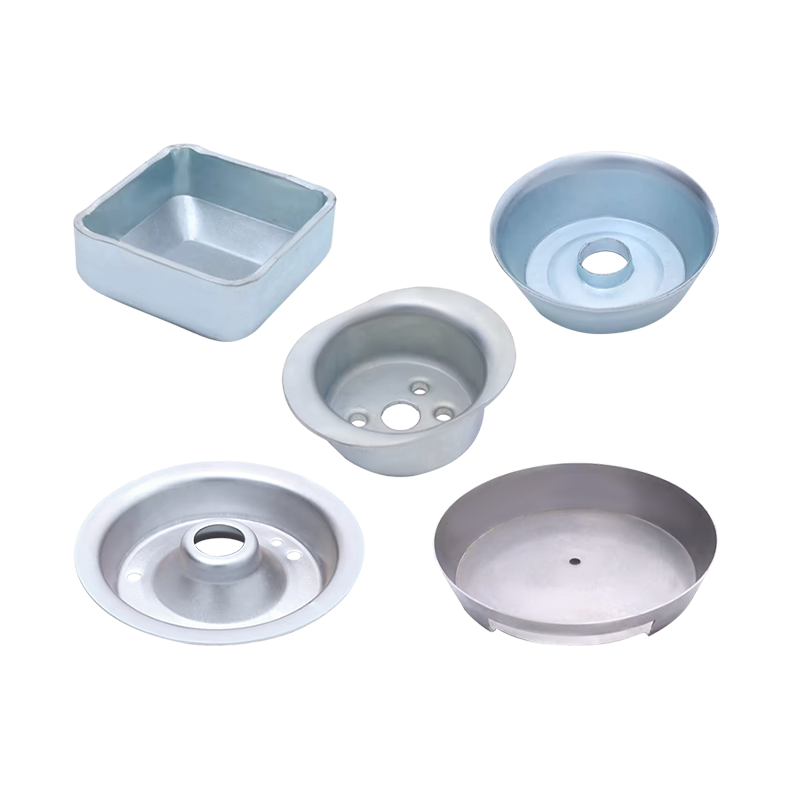
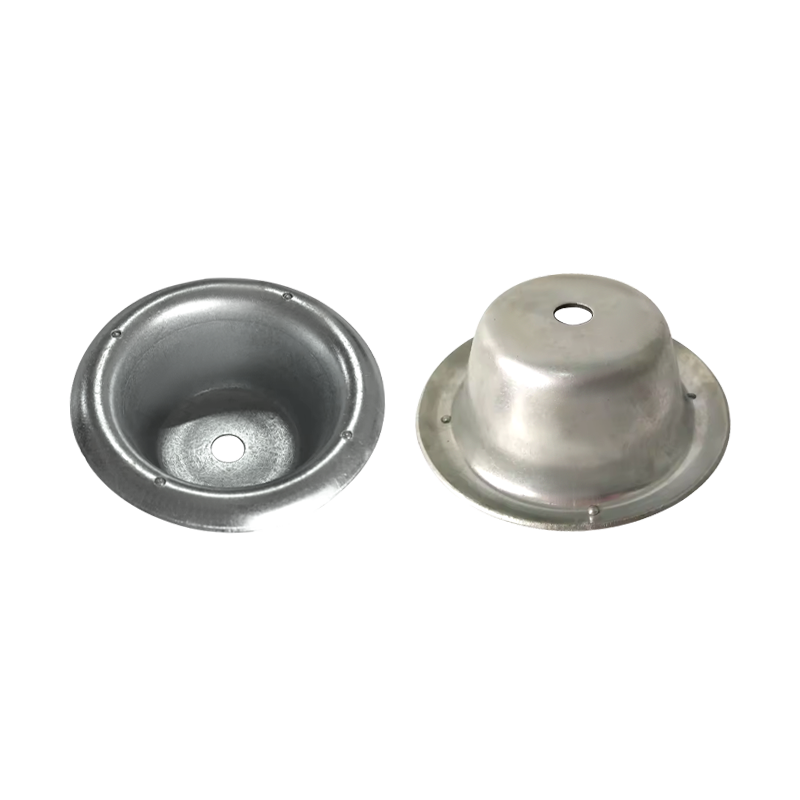
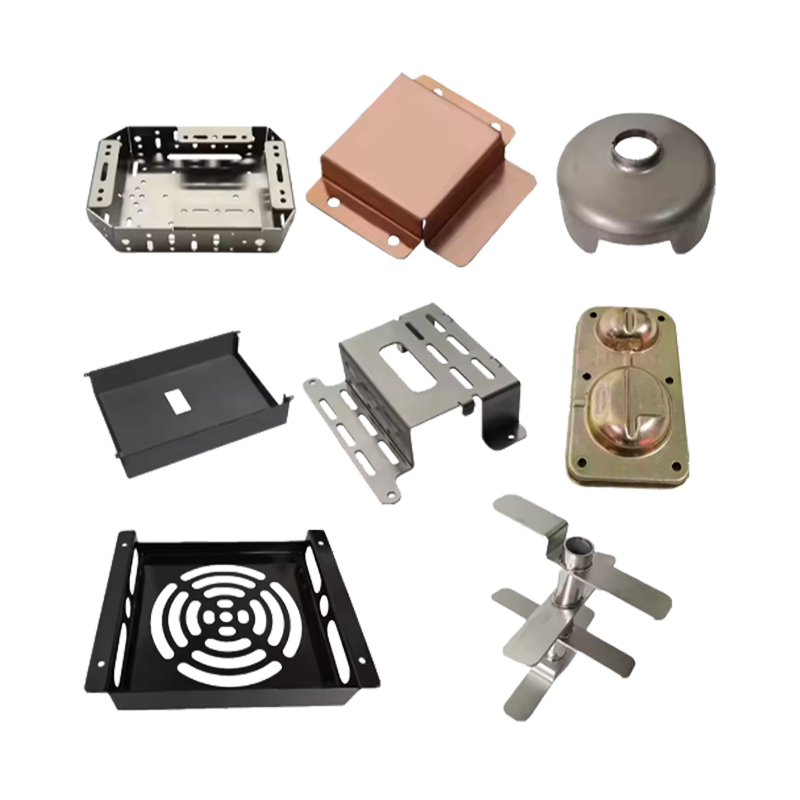
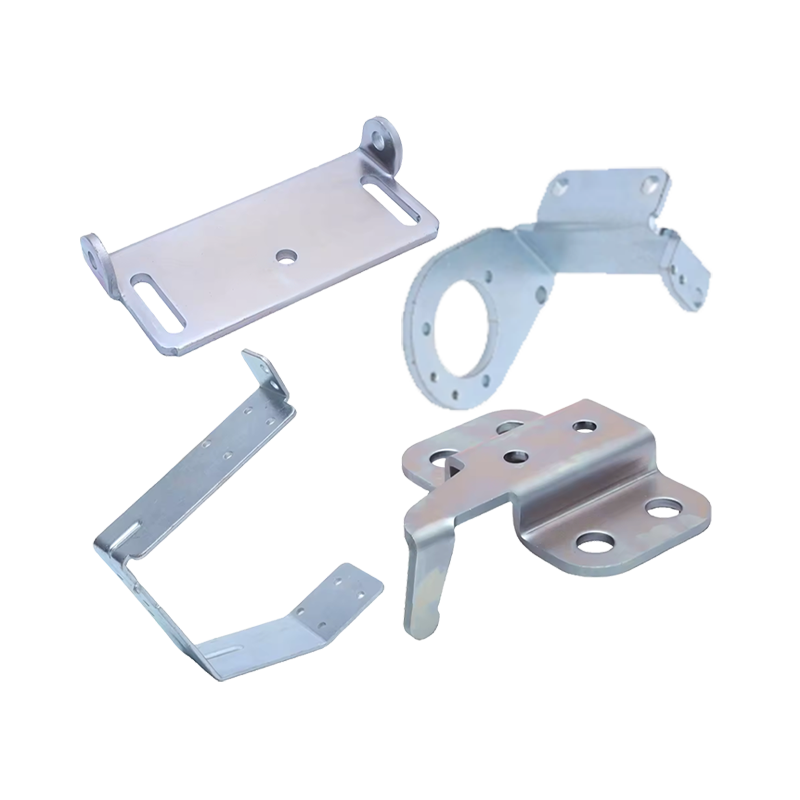
Metalliosat parantavat tuotannon tehokkuutta neljällä toisiinsa yhdistetyllä mekanismilla: ne yhdistävät useita muovausoperaatioita yhdeksi jatkuvaksi puristusjaksoksi, ne toimivat nopeuksilla, joita manuaaliset tai koneistetut vaihtoehdot eivät pysty vastaamaan, ne vähentävät yksikkökohtaista materiaalihukkaa optimoimalla metallinauhan käytön ja mahdollistavat tasaisen mittatuotannon, joka eliminoi uudelleentyöstö- ja lopputarkastuksen pullonkaulat. Tripar Inc raportoi, että progressiiviset stanssauspuristimet toimivat missä tahansa 25-200 lyöntiä minuutissa tai enemmän ja että tämä automatisoitu prosessi voi vähentää yksikkökustannuksia 30-80 prosenttia verrattuna CNC-koneistukseen , jolloin valmistajat säästävät usein 50 000–500 000 dollaria vuodessa per osa vaihtamalla CNC:stä progressiiviseen leimaamiseen (Lähde: Tripar Inc, Progressive Die Stamping: What It Is and How It Works). Nämä eivät ole marginaalisia parannuksia. Ne edustavat rakenteellista muutosta siinä, kuinka nopeasti ja halvalla voidaan valmistaa tarkkuusmetalliosia mittakaavassa.
Yksi suorista metallin leimaamisen tehokkuuden lisäyksistä tulee yhdistämällä yhdeksi automatisoiduksi puristusjaksoksi erillisten koneistustoimintojen sarja, joista jokainen vaatii oman koneen asennuksen, käyttäjän ja käsittelyvaiheen.
Progressiivinen stanssaus saavuttaa tämän ajamalla metallinauhaa sarjan muottiasemien läpi yhdessä työkalussa, jossa jokainen asema suorittaa tietyn toimenpiteen, kuten leikkaamisen, taivutuksen tai muotoilun nauhan edetessä. Wedge Products kuvaa tuloksen selkeästi: useat vaiheet automatisoidaan yhdessä muotissa, mikä lyhentää syklin aikaa, ja valmis osa vaatii vain vähän tai ei ollenkaan lisätyöstöä (Lähde: Wedge Products, What Is Progressive Die Metal Stamping: Precision Manufacturing). LMC Industries lisää, että juuri tästä syystä progressiivinen stanssaus on huomattavin sen parantuneen tehokkuuden vuoksi useimpiin muihin valmistusmenetelmiin verrattuna, koska se vähentää merkittävästi tuotantoaikaa ja kustannuksia eliminoimalla erillisten toimintojen tarpeen useilla koneilla (Lähde: LMC Industries, Enhancing Manufacturing Efficiency: A Guide to the Progressive Die-Stampings).
Tämän konsolidoinnin käytännön vaikutukset ulottuvat pidemmälle kuin vain sykliaika. Manor Tool huomauttaa, että toimintojen vähentäminen yhdessä muotissa vähentää myös osien siirtojen määrää koneiden välillä, mikä eliminoi mahdollisuudet mittavirheille, joita syntyy, kun osia sijoitetaan uudelleen eri asetusten välillä (lähde: Manor Tool, 5 Ways Automation Improves Metal Stamping Efficiency). Jokainen siirto koneiden välillä on mahdollinen vaihtelun lähde; näiden siirtojen poistaminen yhdistetyn suulakkeen kautta poistaa myös vaihtelun.
Automatisoitua tuotantoa ajavan meistopuristimen raakatuottonopeus on yksi sen merkittävimmistä tehokkuusetuista vaihtoehtoisiin prosesseihin verrattuna.
Progressiiviset stanssauslinjat toimivat nopeuksilla, jotka vaihtelevat 25–200 iskua minuutissa tai enemmän osan monimutkaisuudesta ja materiaalista riippuen (Lähde: Tripar Inc, Progressive Die Stamping: Mikä se on ja miten se toimii). HE-Machine raportoi, että progressiivisen stanssausautomaatiolinjan tuotantoaste saavuttaa tyypillisesti 30 lyöntiä minuutissa tai enemmän , jossa progressiiviset meistit suorittavat useita tehtäviä, mukaan lukien leikkaamisen, taivutuksen ja venytyksen, yhdessä muotissa, mikä johtaa erittäin korkeaan tuottavuuteen jokaisella vedolla (lähde: HE-Machine, Stamping Production Line Selection). Tarkkuuslääketieteellisten komponenttien valmistajan dokumentoidussa tapauksessa saavutettiin jatkuva tuotantonopeus 140 lyöntiä minuutissa progressiivisella stanssauslinjalla, mikä lyhensi suoraan tuotantosykliä ja mahdollisti valmistajan täyttämään suuria määriä toimitusvaatimuksia, jotka olisivat olleet mahdottomia hitaammissa prosesseissa (Lähde: LSRPF, Progressive vs Transfer Die Stamping for Metal Stamped Parts).
Nopeus säilyy vain, kun materiaalin syöttö on jatkuvaa ja keskeytymätöntä. Newayy Precision kuvaa, kuinka automatisoidut syöttöjärjestelmät, robottilataus ja reaaliaikainen puristimen ohjaus lisäävät dramaattisesti tuotantonopeutta syöttämällä metallikäämiä jatkuvasti ja ylläpitämällä optimaalista puristusajoitusta viiveiden välttämiseksi. Tämä työnkulku on erityisen arvokasta autotuotannossa, jossa valmistetaan tuhansia leimattuja komponentteja tunnissa (Lähde: Newayy Precision, How Does Automation Operations of Metal Empficiency Improve the Emp). Manor Tool lisää, että servokäyttöiset puristimet, automaattiset syöttölaitteet ja robottisiirtojärjestelmät toimivat saumattomasti iskujen välisten seisokkien eliminoimiseksi, mikä mahdollistaa jatkuvan, suuren volyymin tuotannon laadusta tinkimättä (lähde: Manor Tool, 5 Ways Automation Improves Metal Stamping Efficiency).
Raaka-aine on tyypillisesti yksi suurimmista kustannussyötteistä kaikissa metalliosien valmistuksessa. Metallileimaus korjaa tämän suoraan optimoimalla materiaalinauhan asettelun ja kulutuksen muotin läpi.
Progressiivisen muotin asettelu on suunniteltu poistamaan maksimimäärä käyttökelpoisia osia kustakin materiaalikaistaleesta, sijoittamalla aihiot niin lähelle toisiaan kuin geometria sallii ja minimoimaan kantonauhan, josta tulee romu. Sureway Group huomauttaa, että progressiivisen leimaamisen meistien asettelu on suunniteltu minimoimaan romu, mikä tarkoittaa, että valmistajat saavat kaiken irti jokaisesta metallilevystä tai -nauhasta ja että tämä jätteen vähentäminen alentaa materiaalikustannuksia ja tukee kestävämpiä tuotantokäytäntöjä (Lähde: Sureway Group, 10 Advantages of Progressive Die Stamping).
Tämän optimoinnin vaikutus voidaan mitata tarkasti. LSRPF dokumentoi tapaustutkimuksen tarkkuuslääketieteen komponenttiprojektista, jossa progressiivisen muotin asettelun optimointi nosti materiaalin käyttöastetta. 65,5 prosentista 93,8 prosenttiin , eliminoi täysin reunan tuhlauksen, kun taas komponentin tasaisuus pidettiin jatkuvasti plus-miinus 0,04 mm:ssä, selvästi alle 0,05 mm:n toleranssin, joka sallitaan lääketieteellisen leimauksen osalta (lähde: LSRPF, Progressive vs Transfer Die Stamping for Metal Stamped Parts). Asiakas pelasti 42 000 dollaria vuodessa raaka-aineiden hankintakustannuksina pelkästään tästä muutoksesta ja teki myöhemmin yksinoikeudella pitkän aikavälin massatuotantotilauksen tuotelinjalle (Lähde: LSRPF).
Tämä esimerkki havainnollistaa laajasti pätevää periaatetta: paremmasta materiaalinkäytöstä saatavat tehokkuusedut eivät ole teoreettisia. Ne lisääntyvät jokaisella tuotantokierroksella ja kasvavat volyymien kasvaessa.
Keskeinen tuotannon tehottomuuden lähde missä tahansa valmistusympäristössä on uudelleentyöstö: osat, jotka epäonnistuvat mittatarkastuksessa ja jotka on korjattava, romutettava tai käsiteltävä uudelleen. Metallileimaus ratkaisee tämän prosessitasolla tuottamalla saman geometrian muotin jokaisella iskulla.
Koska jokainen progressiivisen muotin isku sulkee saman työkalun samalle materiaalille samassa järjestyksessä, osien välistä mittavaihtelua ohjaa meistin geometria eikä käyttäjän taidot tai koneen tila. Worthy Hardware huomauttaa, että progressiivinen leimaus minimoi inhimillisen virheen mahdollisuuden, kun osaa siirretään useiden koneiden välillä, minkä vuoksi niinkin tiukat kuin 0,025 mm:n toleranssit voidaan pitää jatkuvasti suurilla volyymeillä (lähde: Worthy Hardware, How to Choose Between Progressive Die and Traditional Stamping Methods). LMC Industries kuvaa lopputulosta asiakkaan näkökulmasta: progressiivisen stanssauksen huolellinen valvonta johtaa komponentteihin, jotka täyttävät jatkuvasti erittäin erityiset vaatimukset, mikä johtaa parempaan tuotteiden luotettavuuteen ja suorituskykyyn erityisesti aloilla, joilla toiminnallisuus ja turvallisuus ovat tärkeitä (Lähde: LMC Industries, Enhancing Manufacturing Efficiency).
Nykyaikaiset leimauslinjat lisäävät yhtenäisyyttä prosessin sisäisen valvonnan ansiosta. Newayy Precision kuvaa, kuinka nykyaikainen leimausautomaatio sisältää suljetun silmukan antureita, jotka valvovat painetta, nopeutta, meistin kohdistusta ja materiaalin paksuutta. Nämä automaattiset tarkastukset ylläpitävät ennustettavaa mittatarkkuutta ja vähentävät tyypillisesti manuaalisissa toimissa esiintyviä vaihteluita (Lähde: Newayy Precision, How Does Automation Improve the Efficiency of Metal Stamping Operations). Mingo Smart Factory lisää, että metallileimauksen tuotannonvalvontajärjestelmät tarjoavat reaaliaikaista tietoa sykliajoista, materiaalin käytöstä ja energiankulutuksesta, jolloin valmistajat voivat tunnistaa pullonkauloja ja vähentää vikojen ja korjausten esiintyvyyttä automaattisten laaduntarkastusten ja data-analyysien avulla (Lähde: Mingo Smart Factory, The Role of Production Monitoring in the Metal Stamping Industry).
Työvoima on kustannus, joka skaalautuu suorimmin tuotantomääriin manuaalisissa tai puoliautomaattisissa prosesseissa. Metallileimaus erottaa tuotantomäärän työpanoksesta automatisoimalla muodostus-, syöttö- ja monissa tapauksissa tarkastus- ja käsittelyvaiheet, jotka muutoin vaatisivat käyttäjältä aikaa joka syklissä.
Manor Tool selittää, että leimaamisen automaatio vähentää työvoiman tarvetta jatkuvan tuotannon aikana ja minimoi manuaalisen syöttövirheen tai virheellisen osien käsittelyn aiheuttamia seisokkeja (Lähde: Manor Tool, The Role of Automation in Modern Metal Stamping). Frontier Metal huomauttaa, että progressiivisen stanssauksen nopeaa luonnetta täydentävät merkittävät pitkän aikavälin säästöt, jotka johtuvat vähentyneestä manuaalisen työn tarpeesta ja kyvystä tuottaa suuria määriä osia ilman suhteellista henkilöstön kasvua (lähde: Frontier Metal, Maximizing Value: Benefits of Progressive Die Stamping). Tämän seurauksena osakohtainen työpanos yksikkökustannuksiin laskee volyymien kasvaessa, mikä on päinvastoin kuin koneistuksessa tai manuaalisessa kokoonpanossa.
| Tehokkuustekijä | Metallileimaustulos | Tukitiedot |
| Tuotantonopeus | 25-200 lyöntiä minuutissa | Lähde: Tripar Inc |
| Yksikköhinta vs. CNC | 30-80 prosenttia pienempi | Lähde: Tripar Inc |
| Vuosittaiset säästöt osaa kohti vs. CNC | 50 000–500 000 USD | Lähde: Tripar Inc |
| Materiaalin käytön parantaminen | 65,5–93,8 % dokumentoidussa tapauksessa | Lähde: LSRPF |
| Vuosittaiset raaka-ainesäästöt | 42 000 USD dokumentoidussa tapauksessa | Lähde: LSRPF |
| Mitattoleranssi | Plus tai miinus 0,025 mm saavutettavissa | Lähde: Worthy Hardware |
Odottamattomat seisokit ovat yksi vahingollisimmista tuotannon tehottomuuden lähteistä kaikissa puristinpajoissa. Odottamatta pysähtyvä leimauslinja ei vain menetä aikaa, jolloin se on alaspäin; se häiritsee loppupään kokoonpanoaikatauluja ja voi laukaista nopeuttaa kustannuksia, jotka ylittävät asianomaisten osien arvon moninkertaisesti.
Älykkäät valmistusmenetelmät metallin leimaamisessa korjaavat nyt tämän ennakoivan huollon avulla. Ulbrich raportoi, että tärinäanalyysi, lämpötilan valvonta ja voiteluaineen kunnon seuranta antavat varhaisia varoituksia leimauslaitteiden kulumisesta tai uhkaavasta viasta, jolloin huoltotiimit voivat puuttua asiaan ennen vikaantumista, varmistaa tuotannon keskeytyksettä ja alentaa korjauskustannuksia (Lähde: Ulbrich, Smart Manufacturing: Leveraging Data and Automation in Metal Stamping). Ohjauspyörä tunnistaa tämän parannuksen päämittarin laitteiden kokonaistehokkuudella, joka lasketaan käytettävyydellä kerrottuna suorituskyvyllä kerrottuna laadulla. Tämä mittaa, kuinka suuri osa suunnitellusta tuotantoajasta on todella tuottavaa ja mahdollistaa leimaustoiminnot tunnistamaan ja eliminoimaan mikropysähdykset, hitaat sykliajat ja vaihtohäviöt, jotka kuluttavat hiljaa läpimenoa (Lähde: Stamping Platformes for Times: verrattuna).
Metallileimaus ei ole tehokkain valinta joka tilanteeseen. Sen tehokkuusedut ovat vahvimmat tietyissä tuotantokonteksteissa, ja näiden kontekstien ymmärtäminen auttaa valmistajia tekemään oikean prosessin valinnan.
DS metallia Metalliosat ominaisuus on rakennettu juuri tällaisia tuotantokonteksteja varten, ja se tarjoaa valmistajille nopean, tarkasti ohjatun leimausprosessin, joka hyödyntää kaikki yllä kuvatut tehokkuusedut konsolidoiduista toiminnoista ja lyhennetyistä sykliajoista optimoituun materiaalien käyttöön ja yhtenäiseen mittatulostukseen suurilla tuotantomäärillä.
Halusitpa sitten kumppaniksemme tai tarvitset ammattitaitoista ohjausta tai tukea tuotevalinnassa ja ongelmanratkaisuissa, asiantuntijamme ovat aina valmiita auttamaan 12 tunnin sisällä maailmanlaajuisesti
ota meihin yhteyttä
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Unit 2, Building 19, Zhichuangzhizao Park, Chengdongin teollisuusalue, Xiangshan, Ningbo, 315705, Zhejiang, Kiina
Kuvittele pakettiautokeittiö pölyisen sisääntulotien päässä: kansi on alhaalla, tiski on puhda...
Asuntoauton kaapin ovi alkaa kolinaa muutaman tuhannen kilometrin jälkeen. Karjan portin salpa...
24 tuuman matkailuauto-TV painaa noin 3,5 kg ja 32 tuuman näyttö kääntövarressa voi nousta 8 k...
